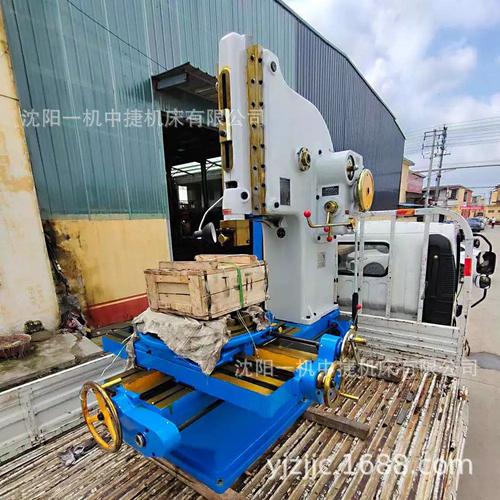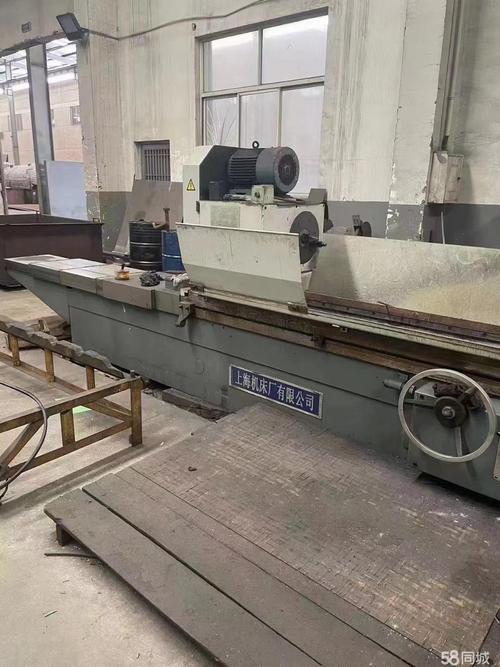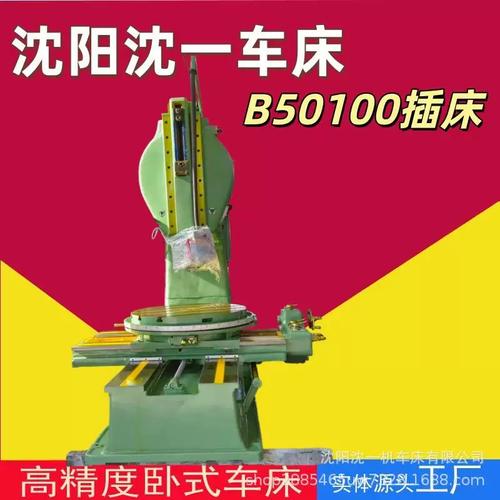
在機械加工領域,沈陽沈一機床廠作為中國老牌重型機床制造企業,其生產的B50100插床曾是各大機械廠的關鍵設備。隨著產業升級和設備更替,不少大型工廠開始處理淘汰的機床,其中沈陽沈一B50100插床因其結構堅固、加工能力強而備受關注。尤其是該型號插床配備的自動磨刀功能,成為許多二手設備買家和技術人員討論的焦點。
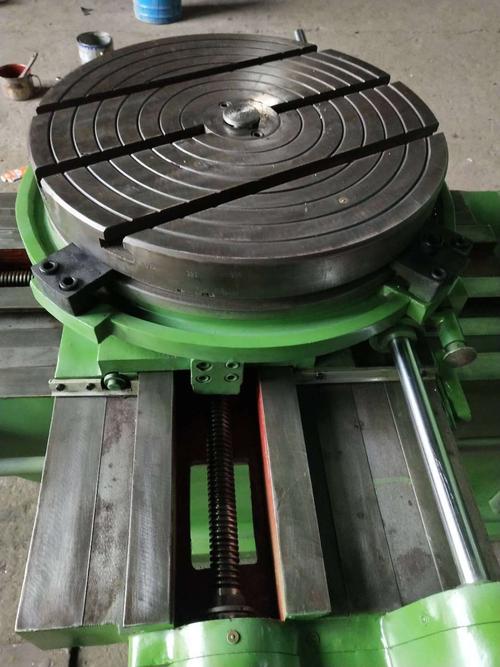
B50100插床屬于大型插床,最大插削長度達1000毫米,適用于加工大型齒輪、花鍵軸、鍵槽及各種異形孔。傳統插床在長時間切削后,刀具磨損需要人工停機刃磨,不僅耗時費力,還影響加工精度一致性。而沈陽沈一在后期生產的B50100插床中,引入了自動磨刀裝置,這是該機型的一大技術亮點。自動磨刀系統通過液壓或機械凸輪機構,在刀具回程間隙中完成微量修磨,使刀刃保持鋒利,從而減少換刀次數、提高生產效率。
當前市場上遇到“處理大廠機床”的情況,通常指企業搬遷或破產清算后淘汰的二手設備。這些沈一B50100插床往往仍具備較好的基礎剛性,但自動磨刀機構可能因長期停用而需檢修。用戶收購后若想恢復自動磨刀功能,需重點關注:磨刀砂輪的磨損與平衡、進給凸輪與棘輪的配合間隙、液壓壓力是否穩定。另外,需檢查刀架滑枕的導向精度,因為自動磨刀對滑枕運動精度要求較高。
技術上,B50100插床自動磨刀的典型工作循環為:插削行程結束,滑枕返程時,通過撞塊或液壓換向閥觸發磨刀液壓缸,推動砂輪架靠向刀具后刀面,磨削量由棘輪機構控制,通常為0.02—0.05毫米/次。磨削完成后砂輪退回,不影響下一次插削。該功能顯著減少了因刀具鈍化導致的表面粗糙度下降和尺寸偏差。
對于想要處理或購入此類設備的工廠,建議:第一,核查自動磨刀有無獨立的液壓回路,若缺部件,可按圖紙復原;第二,檢測砂輪軸軸向竄動,應≤0.01毫米;第三,評估小刀架與滑塊的磨損,必要時重新刮研;第四,若自動磨刀系統不完善,不要盲目取消,可由經驗豐富的維修工改為手動磨刀并恢復夾具。
沈陽沈一B50100插床不僅是大廠工具箱中的“老黃牛”,其自動磨刀技術更代表了八九十年代國產重型機床的自動化嘗試。處理這類大廠庫存時,理解自動磨刀功能,有助于正確評估設備價值并實現殘余技術改造,使其繼續服務于當下的制造需求。